はじめにと適切な設置の重要性
不適切なベルトメンテナンスの隠れたコスト
産業機械や自動車の駆動システムでは、動力伝達はベルトとプーリーの状態、張力、位置合わせに完全に依存します。メンテナンス技術者が推測や不適切な設置方法に依存すると、運用上の影響が急速に蓄積されます。インストールの誤りに起因する一般的な問題には、次のようなものがあります。
- ベアリングの早期故障 :過剰な張力による過剰なラジアル荷重により、モーターとシャフトのベアリングが破壊されます。
- エネルギー損失と滑り : 張力が不足しているベルトはシーブ上で滑り、摩擦熱が発生し、側壁が摩耗し、機械効率が低下します。
- エッジのほつれと振動 : 角度または平行のミスアライメントは横方向の力を発生させ、ベルトの端を引き裂き、深刻な振動疲労を引き起こします。
これらの隠れた障害は、費用のかかる計画外のダウンタイム、頻繁なコンポーネントの交換、不必要なエネルギー消費につながります。
高度なベルト取り付けツールの役割
こうした非効率を解消するには、専門的な技術を活用する必要があります。 ベルト取り付け工具 が不可欠です。精密機器により、すべての駆動システムが初日から最適な張力ウィンドウと正確な位置合わせを確実に実現します。適切なセットアップ機器に投資することで、運用は機械的投資を保護し、コンポーネントのライフサイクルを延長し、最高のパフォーマンスを保証します。
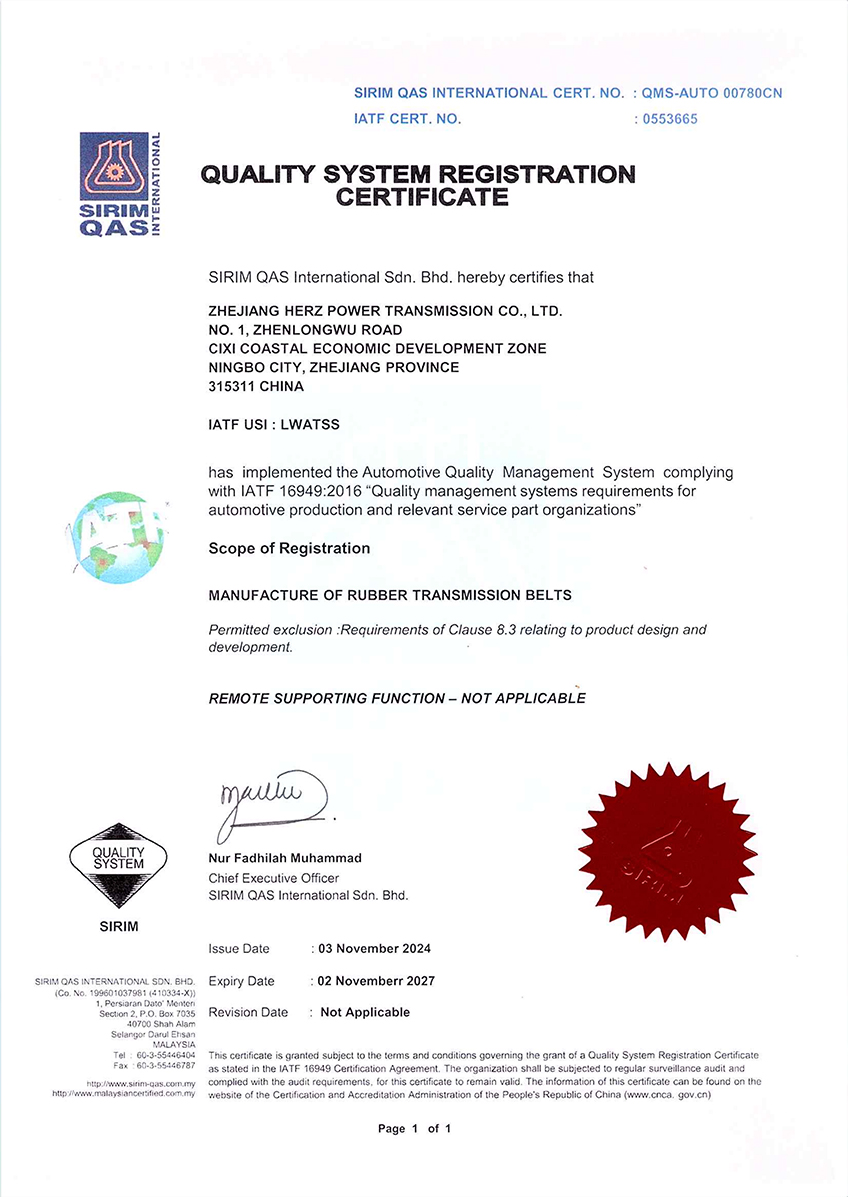
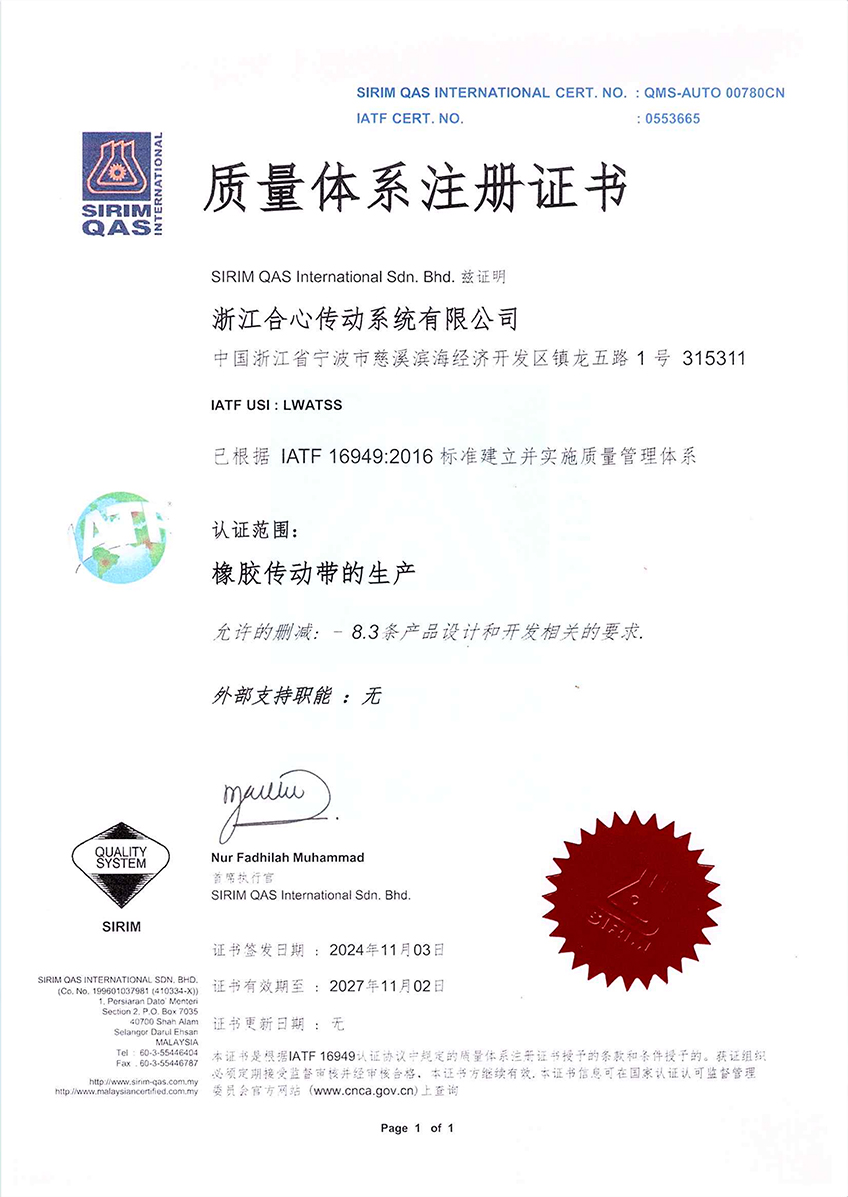
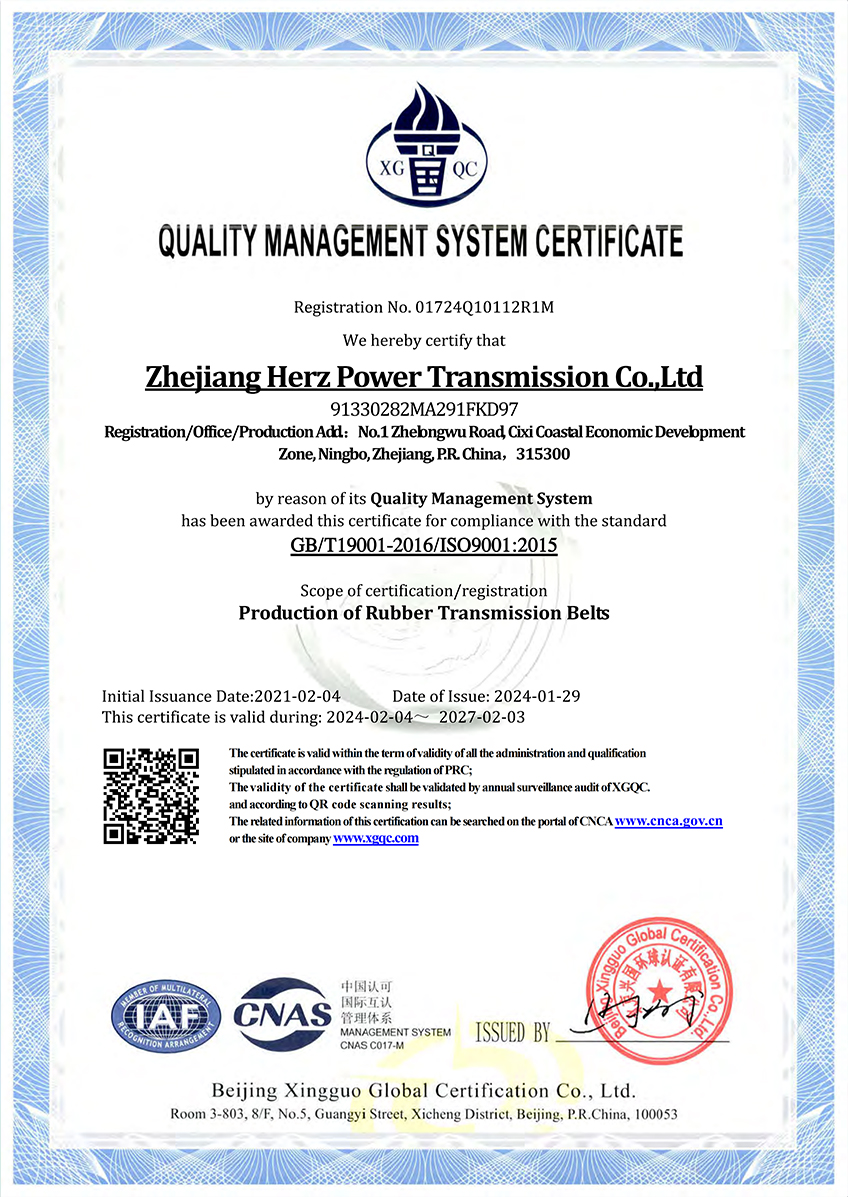
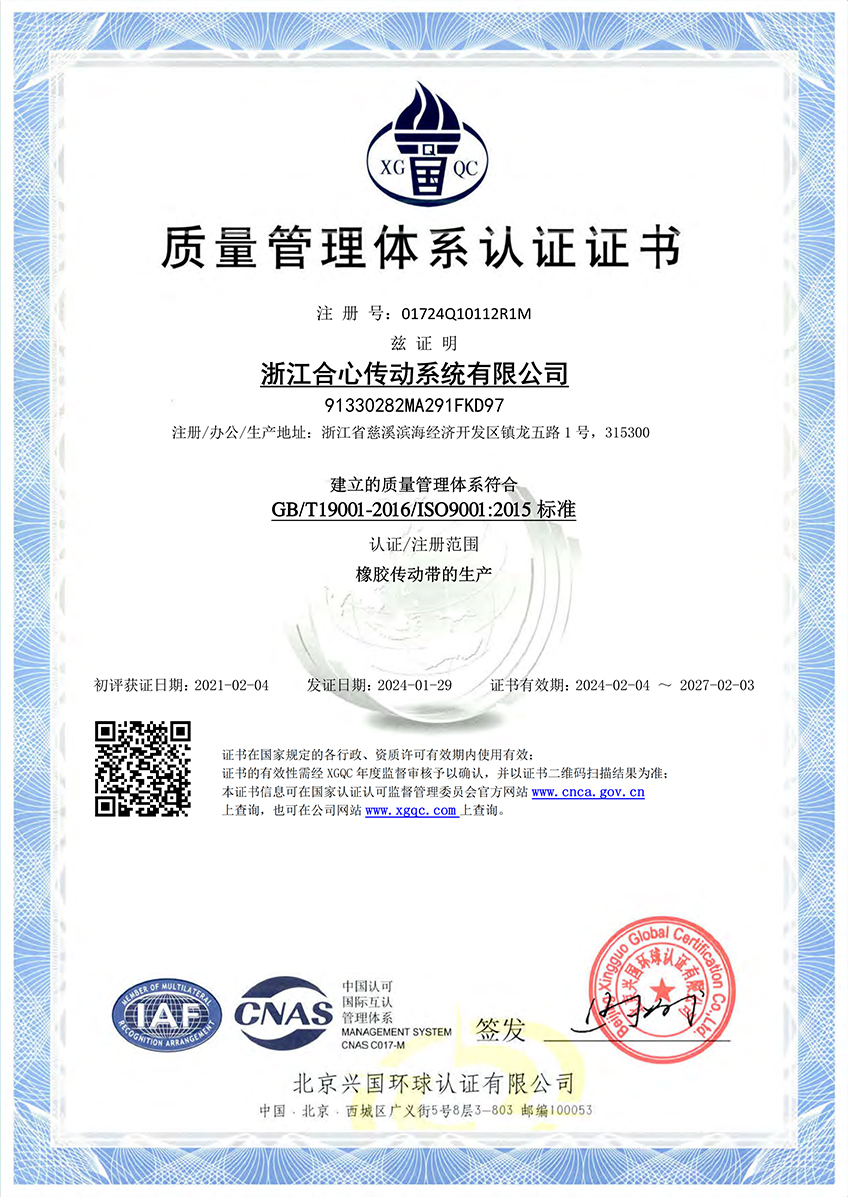
で 寧波ハーツテクノロジー株式会社 、高性能トランスミッション製品には厳格な設置基準が必要であることを理解しています。浙江和信伝動系統有限公司の子会社として、浙江省慈渓市に4万平方メートルの生産拠点を構え、1995年に設立され、産業用Vベルト、ゴムタイミングベルト、ポリVベルト、農業用エッジカットベルトなど、各種ゴム伝動ベルトを年間1,000万本生産しています。これらのプレミアムトランスミッション製品がその潜在能力を最大限に発揮できるようにするには、専門的な設置作業と正確な機器の検証から始まります。
メカニズムの理解: ベルト取り付けツールが重要な理由
動力伝達の物理学
動力伝達システムは、摩擦または積極的な係合を利用して、駆動プーリーから従動プーリーにトルクを伝達します。この伝達の効率は、次の 3 つの主要な機械的変数によって決まります。
- 静的張力と動的張力 :ベルトとシーブ面との間の把握力。
- プーリーのアライメント : 回転軸間の平行と角度の関係。
- シーブ溝の完全性 : ベルトのプロファイルを収容する接触面の状態。
一般的な障害モードとパフォーマンス指標
精密な取り付け機器がなければ、ドライブは予測可能な故障モードに悩まされます。以下の表は、これらの一般的な問題、その根本原因、およびツールを適切に使用することで問題を防ぐ方法をまとめたものです。
| 故障モード | 根本原因 | 運用への影響 | インストールツールを使用した予防的ソリューション |
| ベアリングの過負荷 | 手動取り付け時の過度の静的張力 | 摩擦の増加、過熱、ベアリングの致命的な焼き付き | 機械式または音波張力ゲージを使用してメーカーの制限内に収める |
| 滑りとグレージング | 張力不足またはシーブ溝の摩耗 | 同期速度の低下、パワー低下、ゴム焼け | 周波数計による張力の確認とシーブゲージによる溝の摩耗の検査 |
| サイドウォールの破壊 | プーリーの角度または平行のミスアライメント | エッジコードの破損、激しい騒音、急速なゴム脱落 | レーザーアライメントツールを導入してオフセットを数分の1度まで修正 |
| トゥースジャンプ / シアー | タイミングベルトのセットアップが間違っているか、無理にこじ開けた場合 | タイミング同期の喪失、エンジンのピストンとバルブの接触 | 安全な取り扱いツールと正確な張力プロトコルの利用 |
正確なセットアップの ROI
精密設置による経済的影響を定量化すると、大幅な節約が明らかになります。校正済みの機器を使用して取り付けられたドライブの経験は次のとおりです。 ベルトの寿命が 50% 延長 そして ベアリングのメンテナンスコストを30%削減 。耐久性の高いアプリケーションを実行する産業施設の場合、予期しないドライブ障害をなくすことは、スループットの最大化と総所有コストの削減に直接つながります。
ベルト取り付けツールの重要なカテゴリ
動力伝達システムの最大の運用効率と寿命を達成するには、さまざまな専用機器が必要です。目視による推定や手動による推測に頼るだけでは、最新の高耐性ドライブには不十分です。精密なセットアップには、特定の機械的機能によって分類された専用の機器が必要です。
張力測定器
正確な張力調整は、早期の摩耗とエネルギー損失を防ぐ最も重要な要素です。張力測定装置はベルト スパンの力または周波数を定量化し、それが技術仕様に一致していることを確認します。
- 機械式テンションゲージ : これらの従来のバネ式触覚チェッカーは、たわみ力を測定します。技術者は標準化されたたわみをベルト スパンに適用し、その結果生じる力を校正済みのスケールで読み取ります。標準的な工業用 V ベルトに対してコスト効率の高いソリューションを提供します。
- 音波張力計 : 音響周波数分析を利用して、これらの高度な電子デバイスは、引き抜かれたベルト スパンの振動周波数を捕捉します。ベルトの質量とスパン長を入力すると、メーターは正確な静的張力をニュートンまたはポンド力で計算し、人間による解釈エラーを排除します。
- 光学式およびレーザー式張力計 : 光ビームまたは光学センサーを使用してスパンの振動を追跡する非接触精密測定デバイスで、複雑または限られた産業環境で実験室レベルの精度を実現します。
アライメントおよび検証機器
プーリーの位置がずれていると、完全に張られたベルトでも早期に故障します。位置がずれると、ベルト構造全体に破壊的な横方向の力が生じます。
- レーザーアライメントツール : これらのシステムは、デュアルレーザートランスミッターとリフレクターユニットを利用して、目に見える線をターゲットに投影し、平行と角度の両方のミスアライメントを瞬時に検出します。これにより、技術者はプーリーをほんの少しの角度で位置合わせすることができます。
- シーブゲージ : 磨耗したプーリーの溝を検査するために使用される特殊なプロファイル コーム。時間の経過とともに、摩耗によってシーブの壁が変形します。これらのゲージは、プーリーがトランスミッション製品を安全に収容できなくなり、交換が必要になる時期を識別します。
物理的な取り扱いと安全器具
ドライバーや金属棒でこじってベルトをプーリーに強制的に取り付けると、内部の張力コードが損傷し、動作が始まる前に製品が破損します。
- ベルトプーラーとレバーバー : 内部コードを破断する局所的な応力点を加えることなく、ベルトをシーブ フランジにスムーズに取り付けるように設計されています。
- ガードおよび安全ロックアウトツール : 設置中にゼロエネルギー状態を保証し、技術者を保護し、OSHA 準拠の機械室をサポートする必須の機器。
で 寧波ハーツテクノロジー株式会社 では、厳しい運用要求に耐えられるように、ゴム製タイミング ベルト、工業用 V ベルト、ポリ V ベルトの包括的なラインナップを設計しています。ただし、完全な設計ライフサイクルを実現できるかどうかは、これらの専門的な設置および調整ツールと組み合わせることに完全にかかっています。
張力測定器のパラメータ比較
| 楽器の種類 | 測定原理 | 精度レベル | 最適な用途 | 主な利点 |
| 機械式テンションゲージ | 触覚のたわみと力のスケール | 中程度 (プラスまたはマイナス 5% ~ 10%) | 標準産業用 V ベルトおよび農業用ベルト | コスト効率が高く、電源は不要です |
| 音波張力計 | 音響周波数音波解析 | 高 (プラスまたはマイナス 1% ~ 3%) | ゴム製タイミングベルト、ポリVドライブ、精密機械 | 非破壊的で再現性が高く、人間の偏見を排除します |
| レーザーアライメントツール | 反射レーザービームの形状 | 超高 (角度偏差 0.05 度未満) | 高速産業用ドライブ、長スパン電力伝送 | エッジの摩耗を防ぎ、ベアリングとベルトの寿命を同時に延長します |
ステップバイステップ ガイド: ベルト取り付けツールを効果的に使用する
設置段階で適切に実行されるかどうかで、送電システムが最大の運用寿命に達するか、早期に故障するかが決まります。活用する ベルト取り付け工具 張力とアライメントがメーカーの仕様どおりに正確に設定されていることを系統的に確認します。
フェーズ 1: 設置前の検査と準備
コンポーネントを取り扱う前に、安全性と環境に関するチェックを確立する必要があります。
- ロックアウト/タグアウトプロトコル : 駆動コンポーネントに触れる前に、電源を完全に分離して機械エネルギーがゼロであることを確認します。
- プーリー溝検査 : 専用のシーブゲージを使用して、サイドウォールの摩耗、ピッチング、またはバリをチェックします。磨耗したプーリーは、最高品質のゴム製トランスミッション製品であっても急速に破損します。
- コンポーネントの検証 : 交換用ベルトが機械に必要な正しいプロファイル、長さ、材料仕様と一致していることを確認してください。
フェーズ 2: 機械的な取り付け
ドライバー、こじ開け棒、または過度の物理的な力を使用してベルトをシーブに押し付けると、内部の張力コードが即座に断裂し、隠れた構造的欠陥が発生します。
- 引込みテンショナー : 機械式レバーバーとリトラクションツールを使用してモーターベースまたはアイドラプーリーを安全に調整し、最大の緩みを作ります。
- スムーズな配置 : ベルトを手動でシーブの溝に滑り込ませ、最小のプーリーから始めて、急激な曲げ力を加えずに外側に向かって動かします。
フェーズ 3: 精密な位置合わせ
わずかな角度や平行のずれでも、破壊的な横方向の摩擦力が発生します。
- 送信機のセットアップ : レーザーアライメントツールの送信機と磁気反射体を駆動プーリーと従動プーリーの面に取り付けます。
- 補正調整 : レーザー ラインの読み取り値を観察して、オフセット エラーを特定します。平行および角度の測定値が許容可能な動作しきい値内 (通常は偏差 0.5 度未満) に収まるまで、モーター取り付けボルトを緩め、シムまたは位置決めボルトを調整します。
フェーズ 4: 緊張と検証
正確な静張力を実現することで、シャフトベアリングに過負荷をかけることなく、初期荷重時の滑りを防ぎます。
- テンションをかける : スパン力を監視しながら、テンション機構を徐々に調整します。
- 機器による検証 : スパンをテストするには、音波張力計または機械式ゲージを使用します。ベルトのスパンを弾いて音響周波数を読み取り、特定のドライブの形状に対して計算されたターゲット ウィンドウと正確に一致することを確認します。
設置パラメータと公差のリファレンス
| 設置段階 | 推奨ツール/器具 | 目標の運用許容範囲 | 無視した場合の潜在的なリスク |
| 溝検査 | シーブプロファイルゲージ | 溝側壁変形率 0% | 急速な摩耗、エッジのほつれ |
| 機械的取り付け | ベルトプーラー/レバーバー | 無理なこじ開け・引き伸ばしゼロ | 内臍帯断裂、突然のスナップ |
| プーリーのアライメント | レーザーアライメントシステム | 角度オフセットは 0.5 度未満 | サイドウォールの破壊、高熱 |
| テンション設定 | 音波張力計 | ターゲット周波数のプラスまたはマイナス 5% | ベアリングの過負荷またはベルトの滑り |
で 寧波ハーツテクノロジー株式会社 、耐久性の高い農業用エッジカットベルトや産業用 V ベルトから精密ゴム製タイミングベルトに至るまで、当社の広範なポートフォリオは、極めて高い耐久性を実現するように設計されています。ただし、最適な現場パフォーマンスで年間 1,000 万個の設計能力を達成するには、ツールで検証されたこれらの厳格な取り付け手順を厳守することを常にお勧めします。
特定のアプリケーションに適したツールの選択
適切なものを選択する ベルト取り付け工具 動作環境、動力伝達ドライブの種類、および機械の特定の要求に大きく依存します。適合しない機器や不適切な機器を使用すると、不適切な校正につながる可能性があり、また、基本的なアプリケーションに過剰な仕様のツールを使用すると、メンテナンス予算が不必要に膨らむ可能性があります。
産業環境と自動車環境
ワークスペースの運用規模と物理的制約によって、必要なツールの耐久性とフォーム ファクターが決まります。
- 重工業環境 : 製造工場、鉱山作業、および大規模な農業施設では、ほこり、油、極端な温度に耐えることができる密閉ハウジングを備えた、頑丈で耐衝撃性のあるツールが必要です。
- 自動車および照明ワークショップ環境 : これらのアプリケーションでは、コンパクトな設計、迅速なセットアップ時間、および密閉されたエンジン ベイまたは小型の機械ハウジング内で効率的に動作できる磁気マウントが優先されます。
V ベルト vs. シンクロ/タイミング ベルト
摩擦ドライブとポジティブエンゲージメントドライブは、張力および位置合わせツールとの相互作用が異なるため、個別の検証プロトコルが必要です。
- V ベルトおよび Poly-V ドライブ : これらの摩擦ベースのシステムは、正確な静張力とシーブ溝の完全性に大きく依存しています。メンテナンスチームは、滑りや側壁のガラス化を防ぐために、プロファイルシーブゲージと並行して張力たわみゲージまたは音速計を使用する必要があります。
- シンクロベルト・タイミングベルト : これらのベルトは確実な歯の噛み合いに依存しているため、角度の調整と正確なピッチライン張力が不可欠です。わずかなミスアライメントでも歯への負荷が不均一になり、早期のせん断やベルトウォークの原因となります。これらのセットアップには、高精度のレーザーアライメントツールと音響周波数計が必須です。
主要な選択基準のチェックリスト
施設用の設置および調整機器を調達する場合は、次の基準に基づいてオプションを評価してください。
- 校正の安定性 : 工場出荷時の校正を長期間保持する機器は、長期的な検証エラーを削減します。
- データロギングと接続性 : メモリストレージを備えた高度なデジタルメーターにより、技術者は品質保証とコンプライアンス監査のために設置レポートを記録できます。
- フォームファクターとクリアランス : 工具は、機械を完全に分解することなく、限られた物理的スペースに快適に収まる必要があります。
アプリケーションとツールのマッチングリファレンス
| ドライブの種類 | 運営上の主な課題 | 推奨されるツールスイート | 主要パラメータの焦点 |
| 産業用 V ベルト ドライブ | 摩擦損失、ベルトの伸び、負荷時の滑り | 機械式または音波式テンションメーター、シーブゲージ | 静的スパン張力、溝摩耗深さ |
| 同期タイミングドライブ | 歯面せん断、トラッキングドリフト、高調波振動 | レーザーアライメントツール, Sonic Frequency Meters | 角度オフセット (0.5 度未満)、正確な周波数マッチング |
| 農業機械ドライブ | 粉塵、大きな衝撃荷重、環境暴露 | 耐久性の高いテンションゲージ、高耐久レバーバー | 安全な引込み力、堅牢なハウジング保護 |
で 寧波ハーツテクノロジー株式会社 では、ゴム製タイミングベルト、産業用Vベルト、ポリVベルト、農業用特殊エッジカットベルトなど、多様な高性能伝動製品を提供しています。当社のコンポーネントは、世界市場で要求の厳しい機械を駆動できるように設計されているため、年間 1,000 万個の生産部品とアプリケーションに適合した適切な設置ツールを組み合わせることが、ダウンタイムなしの信頼性と最大の運用効率を達成するための鍵であると認識しています。
避けるべきベストプラクティスとよくある落とし穴
電力伝送システムの長期信頼性を実現するには、単にハイエンドの機器を所有するだけでは不十分です。業界のベストプラクティスを厳守し、一般的なインストールエラーを積極的に認識することが必要です。悪いメンテナンス習慣を排除することで、致命的な故障が防止され、ドライブ システムがライフサイクル全体を通じて最高の効率で動作することが保証されます。
親指の圧力テストの危険性
機械メンテナンスにおける最も執拗かつ破壊的な行為の 1 つは、技術者が手動でベルト スパンを押し下げ、感触に基づいてその張力を推測する、親指で圧力をかける方法です。
- なぜ失敗するのか :人間の触覚は個人差が大きくあります。経験豊富な技術者にとっては正しい張力のように感じられるものでも、別の技術者にとっては極端に過剰な張力または過小な張力である場合があります。
- 結果 : 手動での推測は、モーターのベアリングを破壊する極度の過剰な張力や、継続的な微小滑り、摩擦熱、および早期のゴム劣化を引き起こす過小張力につながることがよくあります。校正された音波または機械的張力ツールを使用すると、この推測を完全に排除できます。
リテンションとベッドインのプロトコル
新しい伝動ベルトは、コードがシーブの溝に収まる際に、動作の最初の数時間で初期の伸張と着座の段階を経ます。
- ベストプラクティス : 耐久性の高いドライブの場合は、最初の 24 ~ 48 時間の初期操作後に張力パラメータを検査して再確認してください。メーカー仕様に張力を再調整することで、永久的なスリップによるグレージングを防止し、ベルトが設計上の完全な寿命を確実に達成できるようにします。
設置機器のメンテナンスと校正
精密工具の精度は、メンテナンス履歴によって決まります。
- 光学センサー、レーザー送信機、音響計は、偶発的な落下、作業場の粉塵への曝露、または熱変動により、校正からずれる可能性があります。
- 年次校正スケジュールを確立すると、設置データの信頼性が維持され、内部品質基準に準拠することが保証されます。
メンテナンス方法とパフォーマンスへの影響の比較
| メンテナンスの実践 | よくある落とし穴 | ベストプラクティスソリューション | 業績と財務への影響 |
| 張力評価 | 手動の親指圧力推定に依存する | 校正済みの音響計または張力たわみゲージの使用 | ベアリングの過負荷を排除します。ベルトの寿命を最大 50% 延長します |
| 最初のベッドイン処理 | 新しいベルトを取り付けた後に監視しないまま放置する | 24 ~ 48 時間の稼働後に張力を再確認して調整する | 早期の伸びによるスリップ、光沢、パワーロスを防ぎます。 |
| 工具の維持管理 | 校正を怠り、メーターを過酷な環境で保管する | 年次工場校正のスケジュール設定と保護ケースの使用 | データの正確性を保証し、コストのかかるインストールエラーを防止します |
で 寧波ハーツテクノロジー株式会社 、ゴム製タイミングベルトや産業用 V ベルトからポリ V ベルトや農業用エッジカットベルトに至るまで、トップレベルのトランスミッションコンポーネントの製造に対する当社の取り組みは、専門的なメンテナンス教育の推進と密接に関係しています。当社の年間 1,000 万個の高精度トランスミッション部品の生産能力と、ツールで検証された厳密な設置のベストプラクティスを組み合わせることで、施設のダウンタイムを大幅に削減し、機械効率を最大化できます。
よくある質問
Q1: 音波張力計またはレーザー調整ツールはどのくらいの頻度で校正する必要がありますか?
答え : 業界標準では通常、精密な光学機器や音響機器、特に作業場の粉塵、温度変動、日常の取り扱いによってマイクロドリフトが発生する可能性がある厳しい製造環境では、年に一度の校正を推奨しています。定期的な校正により、設置時の測定値が正確に維持され、品質保証基準に準拠していることが保証されます。
Q2: 同期タイミングベルトは専用工具なしで取り付けられますか?
答え : タイミング ベルトを手動で取り付けることは物理的に可能ですが、適切な張力と調整器具を使用せずに行うと、歯飛び、早期切れ、シャフト ベアリングの故障のリスクが大幅に高まります。タイミング ベルトは確実な噛み合いに依存しているため、破壊的なエッジの摩耗や歯のせん断を防ぐには、正確なスパン周波数と平行な位置合わせが重要です。
Q3: 静的張力と動的張力の違いは何ですか?
答え : 静的張力は、ドライブ システムが完全に静止し、電力が供給されていないときに測定されます。これは、取り付けおよび検証ツールの主要な測定基準として機能します。対照的に、動的張力は、機械が能動的に動力を伝達し、動作負荷に直面している間、常に変動します。
Q4: プーリーのアライメントが正しい張力と同じくらい重要なのはなぜですか?
答え : 理想的な張力であっても、プーリーの位置がずれていると、伝動ベルトが斜めに走行することになります。この角度または平行なオフセットにより、局所的な摩擦、過剰な発熱、急速な側壁の摩耗、および早期のシステム障害が発生します。張力計と一緒にレーザー位置合わせツールを導入すると、バランスのとれた力の分散が保証されます。
技術およびメンテナンスパラメータの概要
| よくある質問のトピック | 主要なパラメータ/メトリクス | 推奨規格 | 過失による運用リスク |
| ツールの校正 | 機器の精度ドリフト | 毎年の工場または研究室の再校正 | 累積的な測定エラー、不適切なドライブ張力 |
| タイミングベルトのセットアップ | 確実な歯のかみ合わせとアライメント | ゼロ角度オフセット (0.5 度未満)、正確な周波数一致 | 歯のせん断、脱調、激しい振動 |
| 緊張状態 | 静的張力と動的張力 | 静的張力をメーカーの仕様に合わせて校正します | マイクロスリップ、熱劣化、ベアリングの過負荷 |
| プーリーのアライメント | 平行オフセットと角度オフセットの制限 | 厳しい公差内でレーザー検証されたアライメント | サイドウォールの摩擦、ベルトエッジの急速な破壊 |
で 寧波ハーツテクノロジー株式会社 当社は、浙江省慈渓市にある 40,000 平方メートルの生産拠点を背景に、産業用 V ベルト、ゴム製タイミング ベルト、ポリ V ベルト、特殊な農業用エッジカット ベルトなど、世界クラスのトランスミッション製品を提供していることに誇りを持っています。年間 1,000 万個のトランスミッション部品の生産供給を管理している場合でも、複雑な産業用ドライブ ラインを維持している場合でも、当社の耐久性のある製品と適切なツールの利用および専門知識を組み合わせることで、長期的な運用の成功が保証されます。